EN 【官网】青岛宏腾达机械制造有限公司 Hotline:+86 13698699699 / +86 18765298988


材料成形方法是零件设计的重要内容,也是制造者们极度关心的问题,更是材料加工过程中的关键因素,今天就带大家来看看金属成形工艺。
▌ 铸造
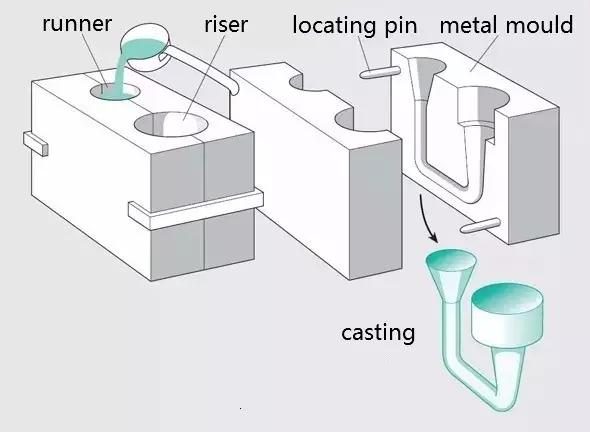
液态金属浇注到与零件形状、尺寸相适应的铸型型腔中,待其冷却凝固,以获得毛坯或零件的生产方法,通常称为金属液态成形或铸造。
工艺流程:液体金属→充型→凝固收缩→铸件
工艺特点:
1、可生产形状任意复杂的制件,特别是内腔形状复杂的制件。
2、适应性强,合金种类不受限制,铸件大小几乎不受限制。
3、材料来源广,废品可重熔,设备投资低。
4、废品率高、表面质量较低、劳动条件差。
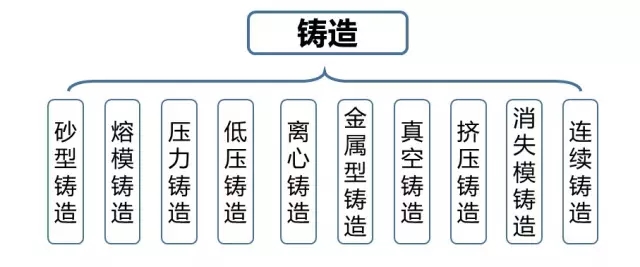
铸造分类 :
(1)砂型铸造(sand casting)
砂型铸造:在砂型中生产铸件的铸造方法。钢、铁和大多数有色合金铸件都可用砂型铸造方法获得。
工艺流程:
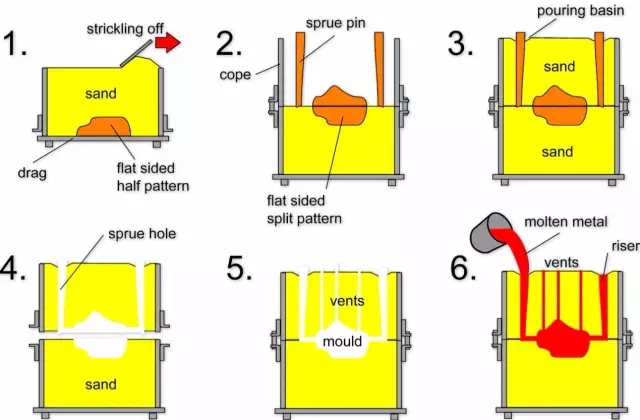
砂型铸造工艺流程
技术特点:
1、适合于制成形状复杂,特别是具有复杂内腔的毛坯;
2、适应性广,成本低;
3、对于某些塑性很差的材料,如铸铁等,砂型铸造是制造其零件或,毛坯的唯一的成形工艺。
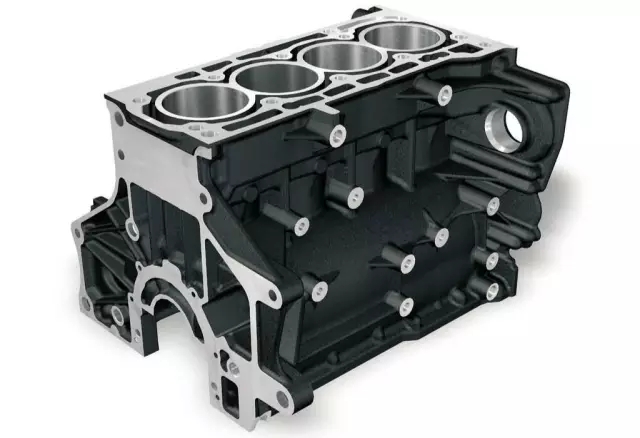
应用:汽车的发动机气缸体、气缸盖、曲轴等铸件
(2)熔模铸造(investmentcasting)
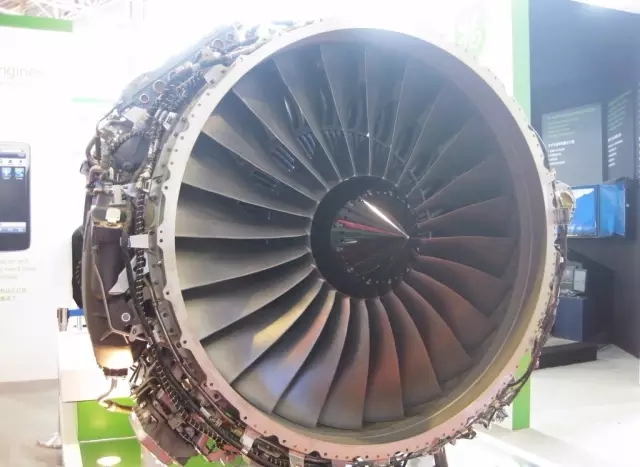
熔模铸造:通常是指在易熔材料制成模样,在模样表面包覆若干层耐火材料制成型壳,再将模样熔化排出型壳,从而获得无分型面的铸型,经高温焙烧后即可填砂浇注的铸造方案。常称为“失蜡铸造”。
工艺流程:
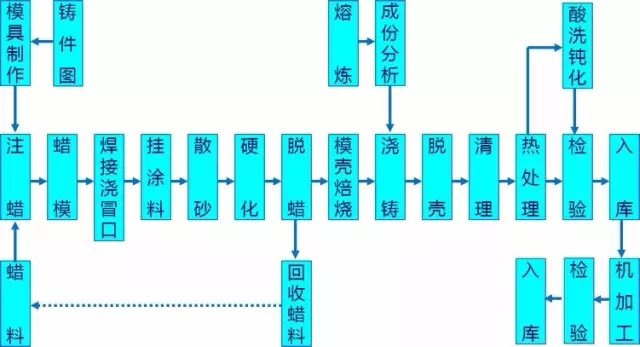
熔模铸造工艺流程
优点:
1、尺寸精度和几何精度高;
2、表面粗糙度高;
3、能够铸造外型复杂的铸件,且铸造的合金不受限制。
缺点:工序繁杂,费用较高
应用:适用于生产形状复杂、精度要求高、或很难进行其它加工的小型零件,如涡轮发动机的叶片等。
(3)压力铸造(die casting)
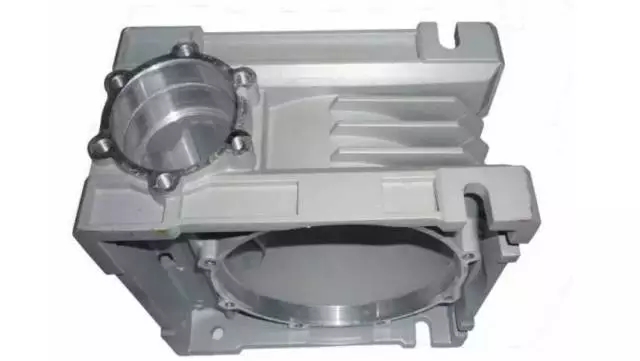
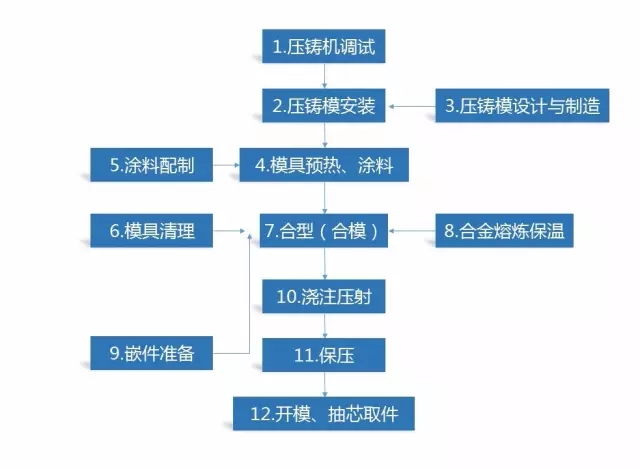
压铸:是利用高压将金属液高速压入一精密金属模具型腔内,金属液在压力作用下冷却凝固而形成铸件。
工艺流程:
点:
1、压铸时金属液体承受压力高,流速快
2、产品质量好,尺寸稳定,互换性好;
3、生产效率高,压铸模使用次数多;
4、适合大批大量生产,经济效益好。
缺点:
1、铸件容易产生细小的气孔和缩松。
2、压铸件塑性低,不宜在冲击载荷及有震动的情况下工作;
3、高熔点合金压铸时,铸型寿命低,影响压铸生产的扩大。
应用:压铸件最先应用在汽车工业和仪表工业,后来逐步扩大到各个行业,如农业机械、机床工业、电子工业、国防工业、计算机、医疗器械、钟表、照相机和日用五金等多个行业。
(4)低压铸造(low pressure casting)
技术特点:
2、采用底注式充型,金属液充型平稳,无飞溅现象,可避免卷入气体及对型壁和型芯的冲刷,提高了铸件的合格率;
4、省去补缩冒口,金属利用率提高到90~98%;
优点:
2、能获得较高尺寸精度和较低表面粗糙度值的铸件,并且质量稳定性好。
1、金属型本身无透气性,必须采用一定的措施导出型腔中的空气和砂芯所产生的气体;
3、金属型制造周期较长,成本较高。因此只有在大量成批生产时,才能显示出好的经济效果。
应用:
优点:
2、减少型腔的反压力,可使用较低的比压及铸造性能较差的合金,有可能用小机器压铸较大的铸件;
1、模具密封结构复杂,制造及安装较困难,因而成本较高;
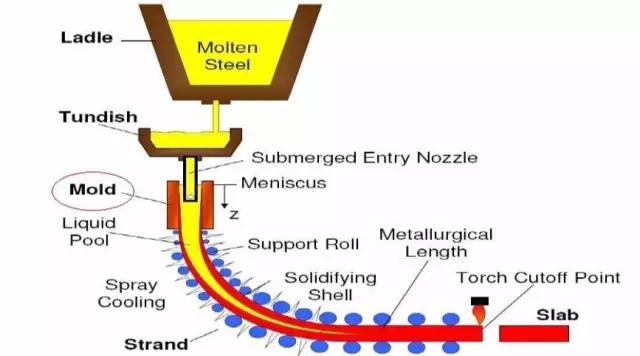
连续铸造:是一种先进的铸造方法,其原理是将熔融的金属,不断浇入一种叫做结晶器的特殊金属型中,凝固(结壳)了的铸件,连续不断地从结晶器的另一端拉出,它可获得任意长或特定的长度的铸件。
工艺流程:
术特点:
1、由于金属被迅速冷却,结晶致密,组织均匀,机械性能较好;
2、节约金属,提高收得率;
3、简化了工序,免除造型及其它工序,因而减轻了劳动强度;所需生产面积也大为减少;
4、连续铸造生产易于实现机械化和自动化,提高生产效率。
应用:
用连续铸造法可以浇注钢、铁、铜合金、铝合金、镁合金等断面形状不变的长铸件,如铸锭、板坯、棒坯、管子等。
▌ 塑性成形
塑性成形:就是利用材料的塑性,在工具及模具的外力作用下来加工制件的少切削或无切削的工艺方法。它的种类有很多,主要包括锻造、轧制、挤压、拉拔、冲压等。
(1)锻造
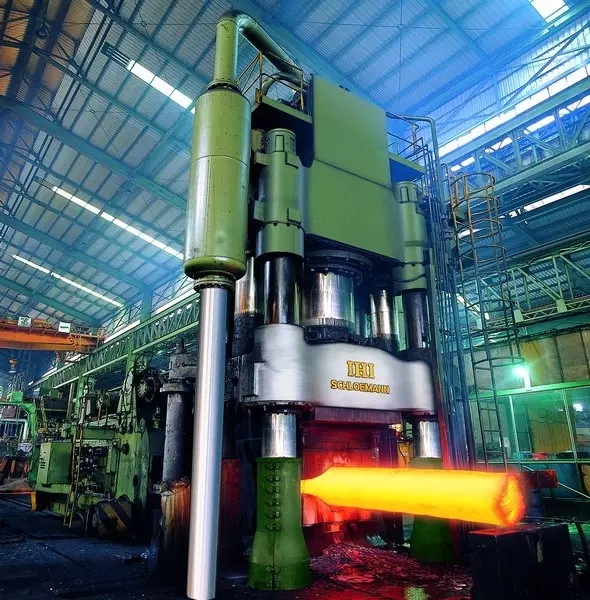
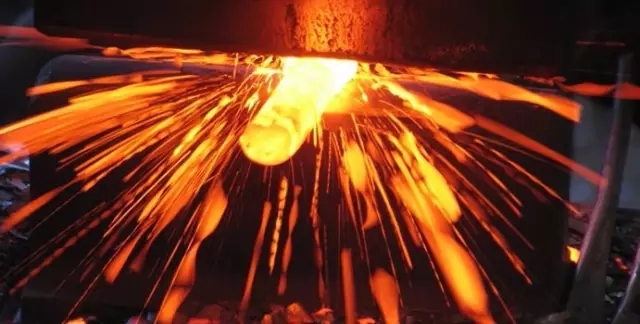
根据成形机理,锻造可分为自由锻、模锻、碾环、特殊锻造。
自由锻造:一般是在锤锻或者水压机上,利用简单的工具将金属锭或者块料锤成所需要形状和尺寸的加工方法。
模锻:是在模锻锤或者热模锻压力机上利用模具来成形的。
碾环:指通过专用设备碾环机生产不同直径的环形零件,也用来生产汽车轮毂、火车车轮等轮形零件。
特种锻造:包括辊锻、楔横轧、径向锻造、液态模锻等锻造方式,这些方式都比较适用于生产某些特殊形状的零件。
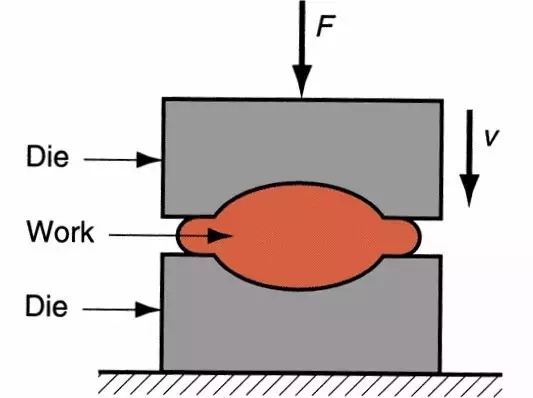
工艺流程:锻坯加热→辊锻备坯→模锻成形→切边→冲孔→矫正→中间检验→锻件热处理→清理→矫正→检查
技术特点:
1、锻件质量比铸件高能承受大的冲击力作用,塑性、韧性和其他方面的力学性能也都比铸件高甚至比轧件高。
2、节约原材料,还能缩短加工工时。
3、生产效率高例。
4、自由锻造适合于单件小批量生产,灵活性比较大。
应用:
大型轧钢机的轧辊、人字齿轮,汽轮发电机组的转子、叶轮、护环,巨大的水压机工作缸和立柱,机车轴,汽车和拖拉机的曲轴、连杆等。
(2)轧制
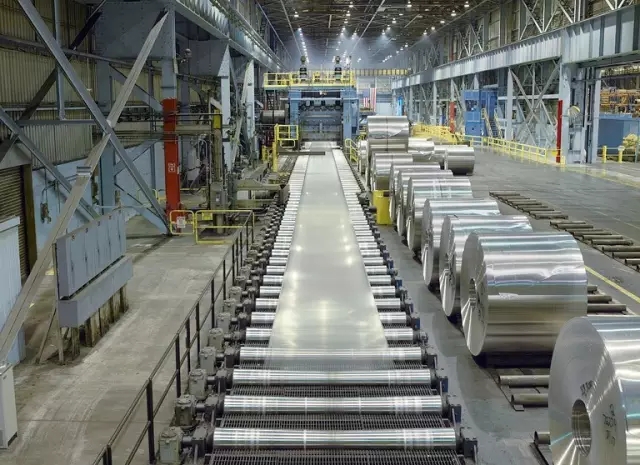
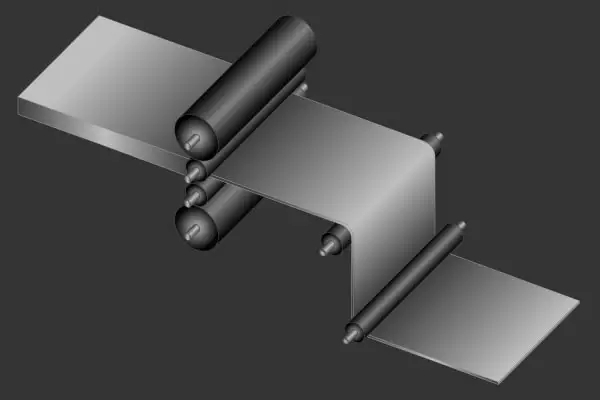
轧制:将金属坯料通过一对旋转轧辊的间隙(各种形状),因受轧辊的压缩成型轧制使材料截面减小,长度增加的压力加工方法。
轧制分类:
按轧件运动分有:纵轧、横轧、斜轧。
纵轧:就是金属在两个旋转方向相反的轧辊之间通过,并在其间产生塑性变形的过程。
横轧:轧件变形后运动方向与轧辊轴线方向一致。
斜轧:轧件作螺旋运动,轧件与轧辊轴线非特角
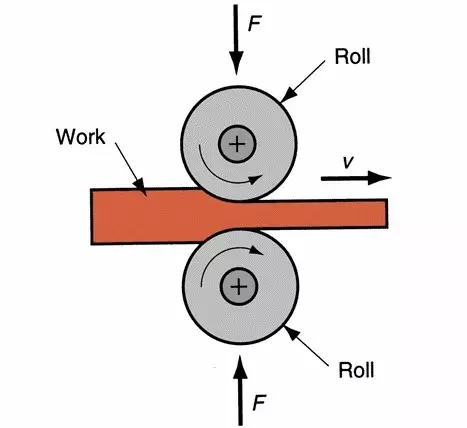
工艺流程:
应用:
主要用在金属材料型材,板,管材等 ,还有一些非金属材料比如塑料制品及玻璃制品。
(3)挤压
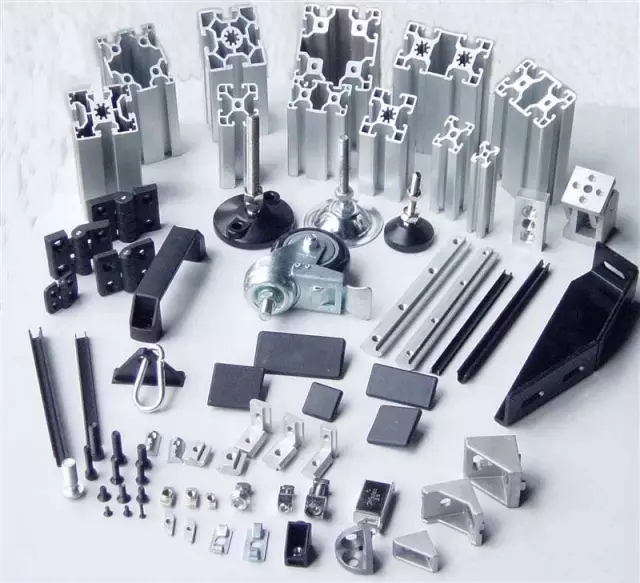
挤压前准备→铸棒加热→挤压→拉伸扭拧校直→锯切(定尺)→取样检查→人工时效→包装入库
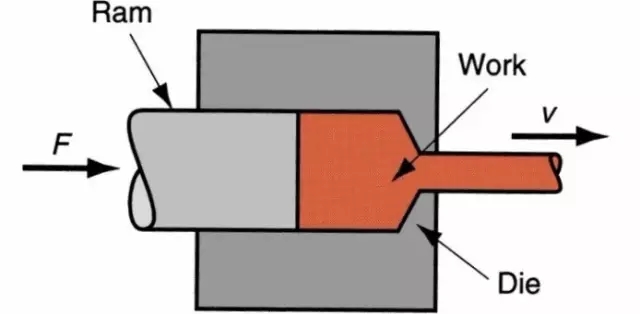
优点:
1、生产范围广,产品规格、品种多;
2、生产灵活性大,适合小批量生产;
3、产品尺寸精度高,表面质量好;
4、设备投资少,厂房面积小,易实现自动化生产。
缺点:
1、几何废料损失大;
2、金属流动不均匀;
3、挤压速度低,辅助时间长;
4、工具损耗大,成本高。
生产适用范围:主要用于制造长杆、深孔、薄壁、异型断面零件。
(4)拉拔
▌ 焊接
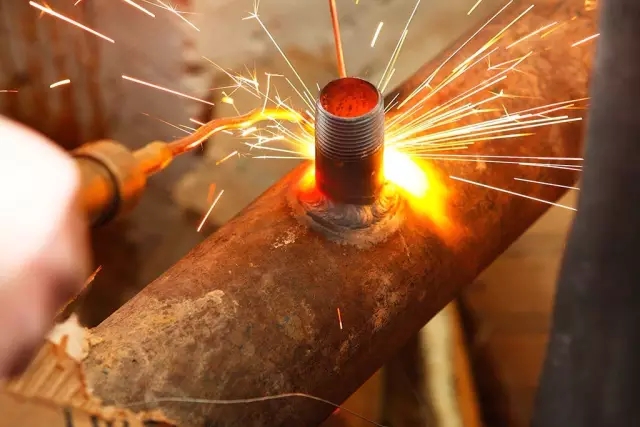
焊接:也称作熔接,镕接是一种以加热、高温或者高压的方式接合金属或其他热塑性材料如塑料的制造工艺及技术。
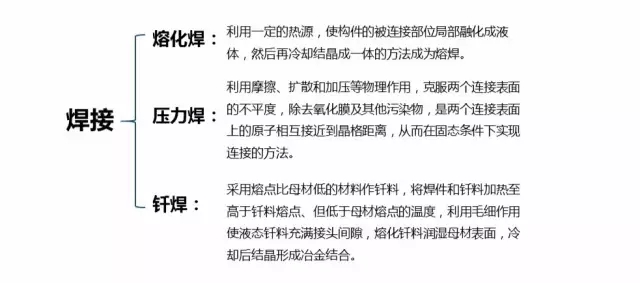
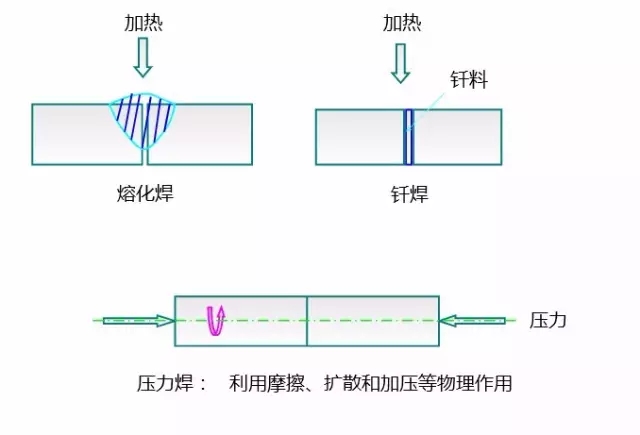
焊接分类:
▌ 粉末冶金
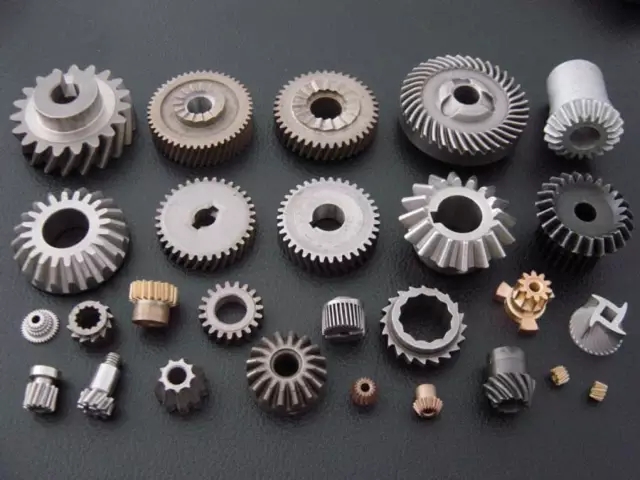
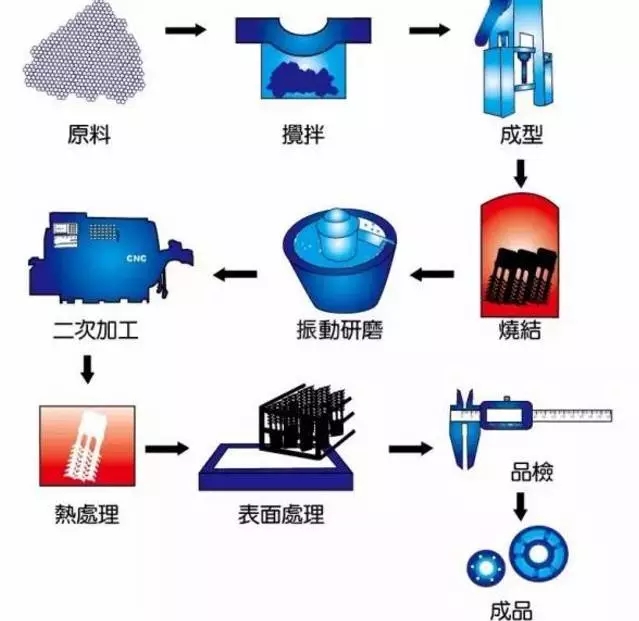
粉末冶金:是制取金属或用金属粉末(或金属粉末与非金属粉末的混合物)作为原料,经过成形和烧结,制造金属材料、复合材料以及各种类型制品的工艺技术。
工艺基本流程:
优点:
1、绝大多数难熔金属及其化合物、假合金、多孔材料只能用粉末冶金方法来制造。
2、节约金属,降低产品成本。
3、不会给材料任何污染,有可能制取高纯度的材料。
4、粉末冶金法能保证材料成分配比的正确性和均匀性。
5、粉末冶金适宜于生产同一形状而数量多的产品,能大大降低生产成本。
缺点:
1、在没有批量的情况下要考虑 零件的大小。
2、模具费用相对来说要高出铸造模具。
生产适用范围:
粉末冶金技术可以直接制成多孔、半致密或全致密材料和制品,如含油轴承、齿轮、凸轮、导杆、刀具等。
▌ 金属注射成型
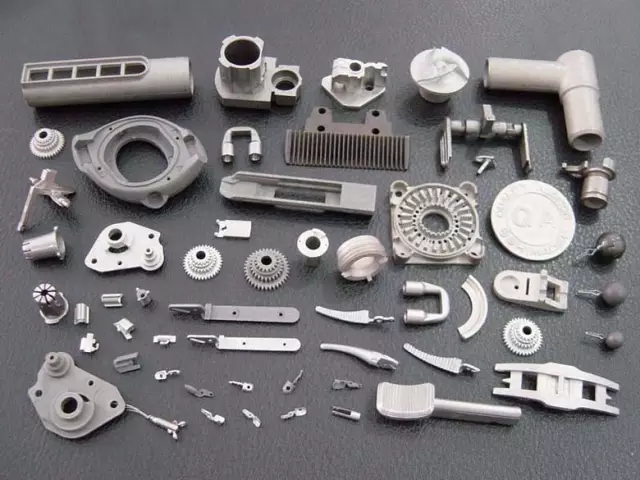
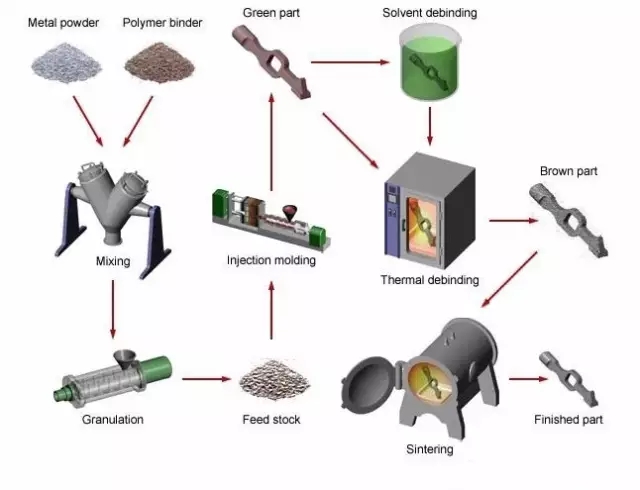
MIM (Metal injection Molding ):是金属注射成形的简称。是将金属粉末与其粘结剂的增塑混合料注射于模型中的成形方法。它是先将所选粉末与粘结剂进行混合,然后将混合料进行制粒再注射成形所需要的形状。
MIM工艺流程:
MIM流程分为四个独特加工步骤(混合、成型、脱脂和烧结)来实现零部件的生产,针对产品特性决定是否需要进行表面处理。
技术特点:
1、一次成型负责零件;
2、制件表面质量好、废品率低、生产效率高、易于实现自动化;
3、对模具材料要求低。
技术核心:
粘接剂是MIM技术的核心只有加入一定量的粘接剂,粉末才具有增强流动性以适合注射成型和维持坯块的基本形状。
▌ 金属半固态成型
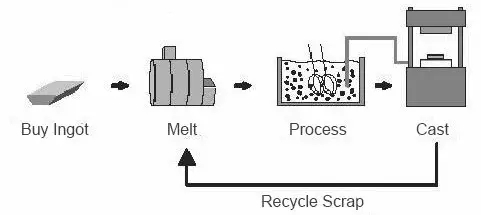
半固态成型:利用非枝晶半固态金属(Semi-SolidMetals,简称SSM)独有的流变性和搅熔性来控制铸件的质量。
半固态成型可分为流变成型和触变成型。
(1)流变成型(Rheoforming)
Rheo casting process
(2)触变成型(Thixoforming)
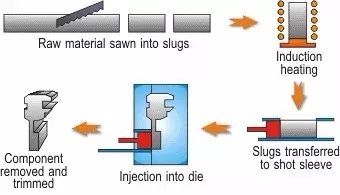
技术特点:
1、减少液态成型缺陷,显著提高质量和可靠性;
2、成型温度比全液态成型温度低,大大减少对模具的热冲击;
3、能制造常规液态成型方法不可能制造的合金;
应用:
目前已成功用于主缸、转向系统零件、摇臂、发动机活塞、轮毂、传动系统零件、燃油系统零件和空调零件等制造等航空、电子以及消费品等方面。
▌ 3D打印
3D打印:是快速成型技术的一种,它是一种以数字模型文件为基础,运用粉末状金属或塑料等可粘合材料,通过逐层打印的方式来构造物体的技术。
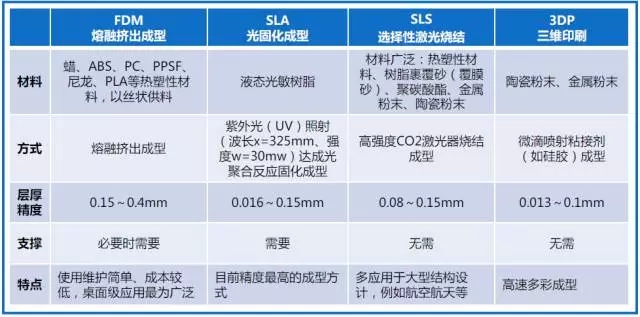
3D打印技术比较: